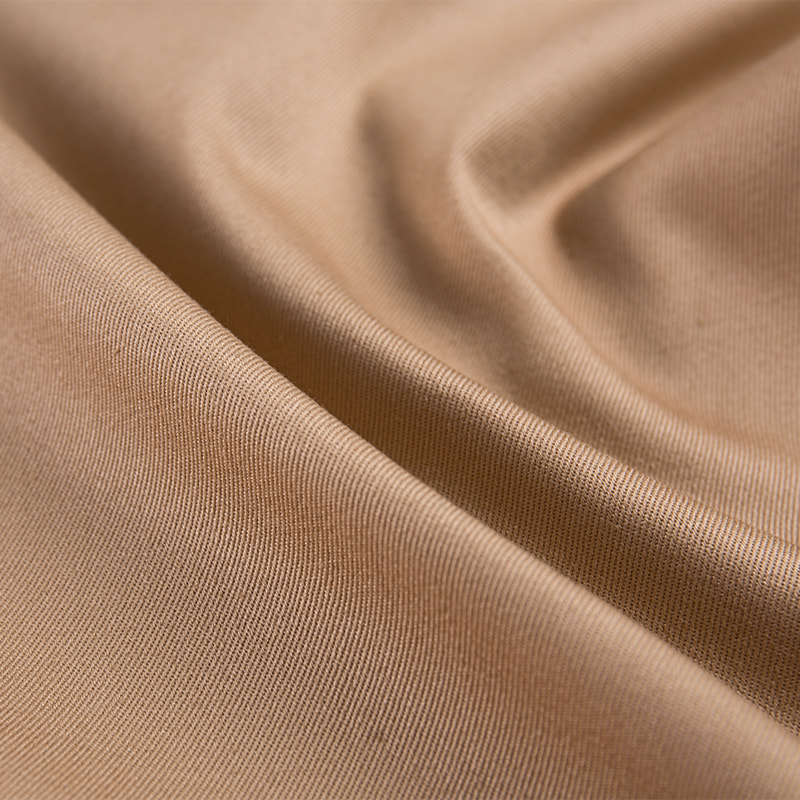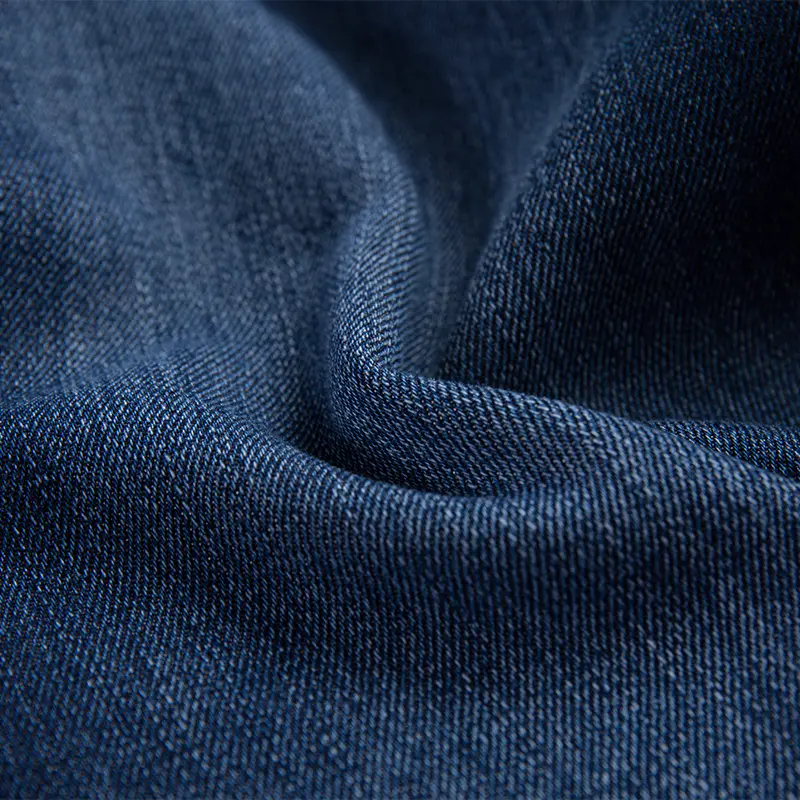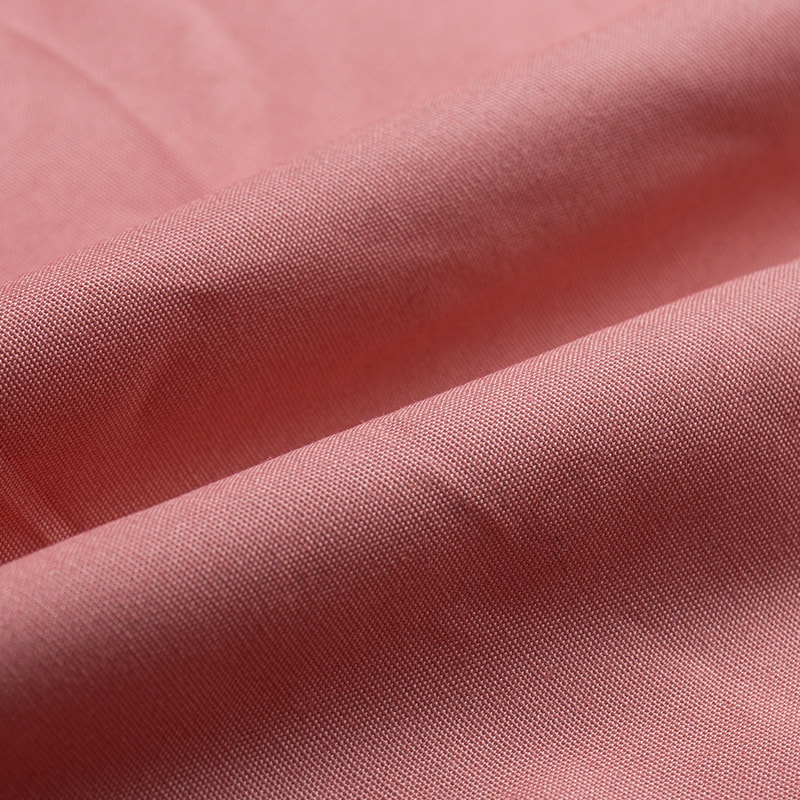
Die Textilindustrie steht an einem kritischen Punkt, an dem die Nachfrage nach weichen, vielseitigen und erschwinglichen Stoffen oft mit ökologischer Verantwortung kollidiert. Jahrzehntelang diente herkömmliche Viskose als Zellulosefaser der Wahl, aber die versteckten Umweltkosten ihrer Herstellung haben Innovatoren dazu veranlasst, nach saubereren Alternativen zu suchen. Heute, Einfarbiger Tencel-Stoff stellt einen transformativen Sprung nach vorne dar. Im Gegensatz zu herkömmlicher Viskose, die auf einem aggressiven chemischen Spinnprozess beruht, nutzt Tencel (allgemein bekannt als Lyocell) ein geschlossenes Kreislaufsystem, das fast alle Lösungsmittel recycelt, die Wasserverschmutzung minimiert und die strukturelle Integrität des Zellstoffs bewahrt. Dieser Wandel ist nicht nur eine Marketingerzählung; Es handelt sich um eine greifbare, datengestützte Weiterentwicklung der Textiltechnik, die unsere Wahrnehmung von nachhaltigem Luxus neu definiert. Das Verständnis der technischen Unterschiede zwischen diesen Fasern verdeutlicht, warum durchgefärbtes Lyocell eine überlegene, dauerhafte und umweltbewusste Lösung für moderne Anwendungen bietet.
Die chemische Kluft: Lösungsmittelrückgewinnung im geschlossenen Kreislauf bei der Lyocell-Herstellung
Der grundlegende Unterschied zwischen herkömmlicher Viskose und Lyocell liegt nicht im Rohstoff – beide stammen aus Holzzellulose –, sondern in der Chemie der Faserbildung. Bei der herkömmlichen Viskoseherstellung wird Zellulose mit Schwefelkohlenstoff derivatisiert, um ein lösliches Xanthat zu bilden. Dieser Prozess ist von Natur aus umweltschädlich und lässt sich nur schwer vollständig eindämmen. Im Gegensatz dazu kommt bei der Herstellung von Lyocell ein physikalischer Auflösungsprozess zum Einsatz, bei dem N-Methylmorpholin-N-oxid (NMMO) zum Einsatz kommt, ein ungiftiges Aminoxid, das als direktes Lösungsmittel fungiert. Diese Divergenz in der Chemie löst eine Kaskade ökologischer und qualitativer Vorteile aus, die bei durchgefärbten Textilien besonders ausgeprägt sind.
Den Viskoseprozess verstehen: Ein Erbe der Umweltverschmutzung
Beim Viskoseverfahren wird Holzzellstoff in Natriumhydroxid eingeweicht und anschließend mit Schwefelkohlenstoff behandelt. Durch die resultierende chemische Reaktion, die Xanthation, entsteht eine Viskoselösung, die später in ein Säurebad extrudiert wird, das Schwefelsäure, Natriumsulfat und Zinksulfat enthält. Bei der Regeneration wird die Zellulose ausgefällt, wobei Schwefelwasserstoff, Schwefelkohlenstoff und Schwermetallrückstände freigesetzt werden. Während einige Fabriken Wäscher und Rückgewinnungssysteme einsetzen, verhindert die Komplexität der Abbauprodukte häufig eine vollständige Erfassung. Abwasserströme, die saure Abwässer und Zinkionen enthalten, erfordern eine umfassende Behandlung und in Regionen mit laxer Regulierung werden Neutralisierungsprotokolle häufig vollständig umgangen, wodurch Grundwasser und Boden kontaminiert werden. Bei durchgefärbten Stoffen kann das Vorhandensein von restlichen Schwefelverbindungen auch die Farbstoffaufnahme beeinträchtigen, was zu einer ungleichmäßigen Färbung und der Notwendigkeit strenger Vorbehandlungen führt, die die Abwassersysteme zusätzlich belasten.
Die NMMO-Technologie: Rückgewinnungsraten und Lösungsmittelreinheit
Die Vormachtstellung von Lyocell ergibt sich aus dem NMMO-Lösungsmittelkreislauf. Das Aminoxid-Lösungsmittel löst Cellulose physikalisch auf, ohne ein Derivat zu bilden, was bedeutet, dass das Cellulosemolekül seinen natürlichen Polymerisationsgrad behält. Nach der Extrusion durch Spinndüsen in ein verdünntes wässriges NMMO-Koagulationsbad wird das Lösungsmittel aus den Fasern ausgewaschen und gereinigt. Moderne Produktionsanlagen erreichen eine Lösungsmittelrückgewinnungsrate über 99,5 % . Dies ist keine Wunschfigur; Es ist die betriebliche Basislinie für eine hochpräzise Lyocell-Produktion, die kontinuierlich durch Inline-NIR-Spektroskopie überwacht wird. Das gereinigte NMMO wird in die Auflösungsstufe zurückgeführt, wodurch ein nahezu hermetischer Kreislauf entsteht. Bei dem Abwasser, das den Standort verlässt, handelt es sich im Wesentlichen um verdünntes Wasser mit Spuren organischer Belastungen, wodurch der biochemische Sauerstoffbedarf (BSB) und der chemische Sauerstoffbedarf (CSB) im Vergleich zum Viskoseabfluss drastisch reduziert werden. Bei einem durchgefärbten Tencel-Gewebe führt diese Reinheit zu einer chemisch stabilen Faseroberfläche, die frei von Restschwefel oder metallischen Verunreinigungen ist und bereit ist, ohne Beeinträchtigung starke kovalente oder ionische Bindungen mit Farbstoffen einzugehen.
Wassermanagement und Abwasserqualität bei der Produktion von gefärbten Fasern
Der Wasserverbrauch und die daraus resultierende Verschmutzung von Süßwasserkörpern zählen zu den schärfsten Kritikpunkten an der Textilindustrie. Während Baumwolle häufig für die Bewässerung in der Landwirtschaft eingesetzt wird, verbrauchen die Nassverarbeitungsstufen künstlich hergestellter Zellulose – vom Spinnen bis zur Veredelung – große Mengen an Prozesswasser. Die geschlossene Kreislaufmethode von Lyocell reduziert von Natur aus die Menge des Abwassers, das eine intensive Behandlung erfordert, und positioniert das durchgefärbte Tencel als Vorreiter im Umgang mit Wasser.
Quantifizierung des Wasserverbrauchs: Von Holzzellstoff bis zu gewebten Textilien
Unabhängige Lebenszyklusanalysen belegen immer wieder die Lücke bei der Ressourceneffizienz. Die Produktion von einem Kilogramm herkömmlicher Viskose-Stapelfaser verbraucht typischerweise zwischen 500 und 700 Liter Prozesswasser, das zu einem großen Teil für die umfangreichen Waschschritte verwendet wird, die zur Entfernung restlicher Schwefelverbindungen und zur Neutralisierung von Säure erforderlich sind. Lyocell reduziert aufgrund der Effizienz der NMMO-Extraktion und -Rezirkulation den direkten Prozesswasserverbrauch erheblich, oft um 30 % bis 50 % pro Kilogramm Ballaststoffe. Darüber hinaus bestehen bei der Integration der Festfärbung in den Lyocell-Herstellungsprozess Möglichkeiten für Spinnfärben (Spinnfärben) oder kontinuierliche Färbeprozesse, die eigenständiges Chargenwaschen und Bleichen umgehen. Bei einer spinngefärbten festen Tencel-Variante werden Pigmente vor der Extrusion direkt in die Spinnlösung eingebracht, wodurch Tausende Liter Wasser eingespart werden, die normalerweise für die Stückfärbung nach der Produktion benötigt werden. Der Wasser-Fußabdruck verringert sich radikal, ein entscheidender Vorteil für Regionen, die unter Wasserknappheit leiden.
Eutrophierung und biologische Abbaubarkeit: Erhaltung der aquatischen Integrität
Abwässer aus traditionellen Viskoseanlagen enthalten hohe Sulfatfrachten und Zinkkonzentrationen, starke Auslöser der Eutrophierung, die aquatische Ökosysteme ersticken. Das Entladungsprofil von Lyocell ist völlig anders; Das gewonnene NMMO ist in der Umwelt nicht persistent und weist eine geringe Ökotoxizität auf. Im seltenen Fall, dass Spuren von Lösungsmittel freigesetzt werden, wird NMMO unter aeroben Bedingungen biologisch abgebaut, ohne dass es zu einer Bioakkumulation kommt. Bei durchgefärbten Tencel-Stoffen muss auch das End-of-Life-Szenario genauer unter die Lupe genommen werden. Sowohl Viskose als auch Lyocell bestehen aus Zellulose und sind in Meeres- und Bodenumgebungen biologisch abbaubar. Die sauberere Produktion von Lyocell stellt jedoch sicher, dass das Gewebe keine versteckten Belastungen mit schwefelhaltigen Metallen aus Verarbeitungshilfsmitteln in die Kompostierungs- oder Deponierungsumgebung trägt. Wenn zur Energierückgewinnung eine Verbrennung erforderlich ist, erzeugt festes Lyocell weniger gefährliche flüchtige organische Verbindungen (VOCs) im Vergleich zu Viskosemischungen, die möglicherweise noch in den amorphen Bereichen der Faser eingeschlossene restliche Schwefelkohlenstoffderivate ausgasen.
Fasermorphologie, Haltbarkeit und Langlebigkeit der Anwendung fester Farbstoffe
Nachhaltigkeit ist nicht nur eine Funktion der Produktionsmethoden; es wird gleichermaßen durch die Produktlebensdauer definiert. Ein Stoff, der sich nach nur wenigen Waschzyklen zersetzt, fusselt oder seine Farbe verliert, muss ersetzt werden, was mit der Zeit zu einem höheren Ressourcenverbrauch führt. Durchgefärbtes Tencel-Gewebe zeichnet sich hier durch seine charakteristische nanofibrilläre Struktur aus, die mechanische Festigkeit und eine hervorragende Farbstofffixierung verleiht und so die Nutzungsdauer von Kleidungsstücken und Heimtextilien direkt verlängert.
Kristallorientierung und Nassfestigkeit
Herkömmliche Viskose leidet im nassen Zustand unter einem erheblichen Verlust der Zugfestigkeit und behält oft nur die Zugfestigkeit 45 % bis 55 % seiner trockenen Stärke. Diese Anfälligkeit ergibt sich aus dem geringen Polymerisationsgrad und der amorphen, locker gepackten Kristallstruktur, die sich bei der Säureregeneration bildet. Tencel Lyocell hingegen erfährt beim Luftspalt-Nassspinnprozess einen hohen Grad an Kristallinität und Längsorientierung. Die Fibrillen richten sich entlang der Faserachse aus und erzeugen eine dichte, hochorientierte Verbundstruktur. Folglich behält Lyocell ca 80 % bis 85 % von seiner trockenen Zähigkeit, wenn es mit Wasser gesättigt ist. Bei durchgefärbten Varianten, die wiederholt in der Haushaltswäsche oder in der Industrie gereinigt werden müssen, führt diese Nassfestigkeit zu einem Stoff, der beständig gegen Platzen, Reißen und Formverzerrung ist. Der hohe Nassmodul stellt sicher, dass an der Faseroberfläche gebundene feste, satte Farben durch Quellung und Schrumpfung der Faser nicht mechanisch gebrochen werden, wodurch die ästhetische Einheitlichkeit über Jahre hinweg erhalten bleibt.
Fibrillationskontrolle und ihre Rolle bei der Farbstoffzuverlässigkeit
Die gleiche nanofibrilläre Struktur, die Festigkeit verleiht, setzt Lyocell auch einem einzigartigen Phänomen aus: Oberflächenfibrillierung unter starker mechanischer Bewegung im nassen Zustand. Unbehandelt kann dies zu einem frostigen Weißeffekt auf durchgefärbten Oberflächen führen, eine Eigenschaft, die häufig für ästhetische Pfirsichhaut-Oberflächen genutzt wird, für klare, gleichmäßige Volltonfarben jedoch manchmal unerwünscht ist. Technologen haben eine enzymatische Fibrillierungskontrolle entwickelt, bei der gewebte oder gestrickte Lyocell-Produkte mit Cellulase-Enzymen behandelt werden, die die hervorstehenden Mikrofibrillen unter kontrollierten Bedingungen sauber spalten. Dieser Bio-Polierschritt stabilisiert die Oberfläche dauerhaft und sorgt dafür, dass durchgefärbtes Tencel-Gewebe ein außergewöhnlich sauberes, fusselfreies Aussehen erhält. Im Gegensatz dazu neigt Viskose dazu, eher kugelförmige Pillen als lineare Fibrillen zu bilden, was zu erheblichem Materialverlust und einem verblassten, gealterten Aussehen führt. Die enzymatische Behandlung von Lyocell ist präzise, verbraucht nur wenig Wasser und erfordert nicht die Verwendung schädlicher Weichmacher oder Silikonausrüstungen, die in die Umwelt gelangen könnten.
Die Wissenschaft der Farbe: Farbstoffaufnahme, Echtheit und reduzierte chemische Hilfsstoffe
Um auf Zellulosestoffen tiefe, gleichmäßige Schwarz-, Marine- oder Juwelentöne zu erzielen, sind oft hohe Farbstoffkonzentrationen und Fixiermittel erforderlich, die ökologisch schädlich sein können. Die physikalische und chemische Gleichmäßigkeit von Lyocell verbessert die Effizienz der Farbstofferschöpfung erheblich und ermöglicht es fest gefärbtem Tencel, Zieltiefen mit weniger Farbstoff und weniger Hilfschemikalien als Viskose zu erreichen.
Vergleich der Färbebad-Erschöpfungsraten
Reaktivfarbstoffe, die vorherrschende Wahl für Zellulosefeststoffe, basieren auf nukleophilen Stellen auf der Zellulose, um kovalente Bindungen zu bilden. Das homogenere kristallin-amorphe Verhältnis von Lyocell und das Fehlen restlicher Schwefelschichten fördern die gleichmäßige Zugänglichkeit dieser Hydroxylgruppen. In kontrollierten Laborerschöpfungsversuchen zeigen Lyocell-Substrate häufig eine 5 % bis 15 % höhere Erschöpfungsrate für bifunktionelle Reaktivfarbstoffe im Vergleich zu standardmäßig gebleichter Viskose. Dies bedeutet, dass weniger unfixierte Farbstoffmoleküle im Abwasser verbleiben, was die Farbbelastung im Abwasser und die Salzbelastung verringert, die erforderlich ist, um den Farbstoff auf die Faser zu treiben. Das resultierende einfarbig gefärbte Tencel-Gewebe weist Trocken- und Nassreibechtheitswerte auf, die auf der Standard-Grauskala oft um einen halben bis einen ganzen Grad höher sind als bei Viskose, die unter identischen Bedingungen gefärbt wurde. Diese Reduzierung der Oberflächenfarbstoffübertragung beim Tragen und Waschen stellt sicher, dass der Stoff seine tiefe Festigkeit behält, ohne auszubluten.
Salz- und Alkalibedarf beim Ausziehfärben
Beim herkömmlichen Reaktivfärben von Viskose sind erhebliche Mengen Natriumchlorid oder Natriumsulfat erforderlich, um das negative Zetapotential der Faser und des Farbstoffs zu überwinden und Farbstoffmoleküle auf das Substrat zu befördern. Eine typische Viskose-Ausziehfärbeformel für einen tiefen, einfarbigen Farbton kann erforderlich sein 60 bis 80 Gramm pro Liter Salz . Da Lyocell aufgrund seines feinen fibrillären Netzwerks ein etwas besser zugängliches Oberflächenladungsprofil und eine größere innere Oberfläche besitzt, ist es häufig erforderlich 10 bis 20 % weniger Salz um eine gleichwertige Tiefe zu erreichen. Niedrigere Elektrolytkonzentrationen im Färbebad kommen direkt der Abwasserentsalzung und der Bodengesundheit zugute, wenn aufbereitetes Wasser zur Bewässerung verwendet wird. Durch die Wahl von fest gefärbtem Tencel gegenüber herkömmlich verarbeiteter Viskose verringern Marken effektiv den Fußabdruck der gesamten gelösten Feststoffe (TDS) ihres Färbeschritts.
Ökologische Zertifizierungen und Transparenz bei der Holzbeschaffung
Nachhaltigkeit reicht über die Fabriktore hinaus bis in den Wald. Die mit Holzzellstoff versorgten Lyocell-Betriebe verfügen in der Regel über robuste Chain-of-Custody-Zertifizierungen, die in den meisten modernen Lieferketten nicht verhandelbar sind. Dies steht in krassem Gegensatz zu generischen Viskose-Lieferketten, die in der Vergangenheit mit der Abholzung und illegalen Abholzung alter Wälder in Verbindung gebracht wurden. Durchgefärbter Tencel-Stoff trägt die genomische Rückverfolgbarkeit seines Zelluloseursprungs und bietet eine ethische Grundlage, die herkömmliche Viskose nur schwer erreichen kann.
FSC- und PEFC-kontrollierte Holzintegration
Lyocell-Hersteller beziehen Holz überwiegend aus nachhaltig bewirtschafteten Wäldern, die vom Forest Stewardship Council (FSC) oder dem Programme for the Endorsement of Forest Certification (PEFC) zertifiziert sind. Diese Rahmenwerke setzen strenge Richtlinien hinsichtlich der Erhaltung der biologischen Vielfalt, der Rechte der Ureinwohner und der Wiederanpflanzungspflichten durch. Das verwendete Holz – häufig Eukalyptus, Buche oder Fichte – wird typischerweise auf an Trockenheit angepassten Plantagen angebaut, die nicht mit Nahrungspflanzen um erstklassige landwirtschaftliche Flächen konkurrieren. Bei einem durchgefärbten Tencel-Gewebe stellen Audits der Lieferkette häufig sicher, dass der Zellstoffursprung auf eine bestimmte Waldbewirtschaftungseinheit zurückgeführt werden kann, ein Grad an Körnigkeit, der in den gemischten, undifferenzierten Zellstoffballen, die in fragmentierten Viskosebetrieben verwendet werden, häufig fehlt. Diese Transparenz verringert das Risiko, unbeabsichtigt die Abholzung von Wäldern zu unterstützen, was angesichts dieser Schätzungen ein kritisches Problem darstellt 120 Millionen Bäume werden jährlich für Zellulose-Textilfasern abgeholzt, viele davon aus alten und gefährdeten Wäldern.
Standards für biologische Abbaubarkeit und Kompostierbarkeit
Sowohl Lyocell als auch Viskose zersetzen sich irgendwann, aber die Geschwindigkeit und Vollständigkeit unter Heimkompostierungsbedingungen verdeutlichen einen weiteren Vorteil. Reines durchgefärbtes Tencel, frei von metallischen Veredelungshilfsmitteln, kann die Einhaltung industrieller Kompostierbarkeitsstandards wie EN 13432 erreichen und ist sicher biologisch abbaubar, ohne ökotoxische Substanzen freizusetzen. Mit schwefelhaltigen Verbindungen gefärbte oder mit Schwermetallbeizmitteln fixierte Viskosematerialien können Ökotoxizitätstests nicht bestehen und Zink- oder Aluminiumrückstände hinterlassen, die die Bodenmikrobiota beeinträchtigen. Da gesetzliche Rahmenbedingungen in der EU digitale Produktpässe vorschreiben, können einfarbige Tencel-Stoffe zuverlässig die biologische Zirkularität beanspruchen, während traditionelle Viskosehersteller häufig umfangreiche Unterlagen vorlegen müssen, um nachzuweisen, dass keine eingeschränkten Stoffe aus dem Spinnbad übertragen werden.
Analyse des CO2-Fußabdrucks und Energiefluss in der Faserproduktion
Detaillierte Berechnungen des CO2-Fußabdrucks zeigen, dass Lyocell im Vergleich zu herkömmlicher Viskose einen geringeren Einfluss auf das Klima hat. Das Treibhauspotenzial (GWP) von Textilfasern setzt sich aus Rohstoffgewinnung, chemischer Herstellung, Prozessenergie und Transportemissionen zusammen. Bei durchgefärbtem Tencel, das in modernen Bioraffinerien verarbeitet wird, nähert sich die Klimabilanz häufig der CO2-Neutralität an, wenn man die Integration erneuerbarer Energien und den in der Zellulosemasse gespeicherten biogenen Kohlenstoff berücksichtigt.
Bioraffinerie-Energieintegration
Hochleistungs-Lyocell-Anlagen werden häufig gemeinsam mit Zellstofffabriken angesiedelt, um die ligninreiche Schwarzlauge als Bioenergiequelle zu nutzen. Durch die Verbrennung gelöster Holzextrakte in Rückgewinnungskesseln erzeugen diese integrierten Standorte überschüssige thermische und elektrische Energie, wodurch der Bedarf an Netzstrom aus fossilen Brennstoffen drastisch gesenkt wird. Diese Symbiose zwischen Zellstoff- und Faserlinien führt zu einem spezifischen Energieverbrauch für die Lyocell-Produktion, der äußerst wettbewerbsfähig ist. Viskoseanlagen, die oft älter und weniger vertikal integriert sind, sind immer noch stark von kohlebefeuerten Eigenkraftwerken abhängig, insbesondere in Regionen, in denen Kohle nach wie vor der subventionierte Energieträger ist. Wenn ein einfarbiger Tencel-Stoff gewählt wird, können die CO2-Emissionen pro laufendem Meter betragen 25 % bis 40 % niedriger als ein gleichwertiger Viskose-Twill oder Popeline, abhängig von den spezifischen Randbedingungen.
Vermeidung von Strafen für die Emission von Schwefelkohlenstoff
Beim Viskosespinnen freigesetzter Schwefelkohlenstoff stellt nicht nur eine direkte neurotoxische Gefahr für die Arbeiter dar, sondern oxidiert auch in der Atmosphäre zu Carbonylsulfid und trägt schließlich zur Bildung von Sulfataerosolen und zum Abbau der stratosphärischen Ozonschicht bei. Obwohl Emissionsgrenzwerte wie ZDHC (Zero Discharge of Hazardous Chemicals) Obergrenzen festlegen, stellen diffuse Emissionen im gesamten Viskosesektor weiterhin eine Herausforderung bei der Überwachung dar. Der NMMO-Prozess von Lyocell eliminiert diesen chemischen Weg vollständig. Luftemissionen aus einer Lyocell-Linie bestehen hauptsächlich aus Wasserdampf und Spuren von Abbaunebenprodukten aus dem thermisch-oxidativen Abbau von NMMO, die von Nasswäschern aufgefangen werden. Der inhärente Luftqualitätsvorteil führt zu einer saubereren Umgebung für Arbeiter und umliegende Gemeinden und unterstreicht die ganzheitliche Nachhaltigkeitsbefürwortung von einfarbigem Tencel.
Mechanische Leistung und Lebenszyklusverlängerung bei Festfarbstoffanwendungen
Über chemische und ökologische Kennzahlen hinaus bietet die mechanische Robustheit von Lyocell direkte Nachhaltigkeitsdividenden durch die Haltbarkeit des Kleidungsstücks. Die Lebensdauer eines durchgefärbten Stoffes wird nicht an den Jahreszeiten gemessen, sondern an den wiederholten Wasch- und Tragezyklen. Testdaten positionieren Lyocell in wichtigen Parametern, die die Langlebigkeit bestimmen, durchweg über Viskose und sogar Baumwolle.
| Eigentum | Traditionelle Viskose | Lyocell (Tencel) |
|---|---|---|
| Trockenfestigkeit (cN/tex) | 18 – 22 | 34 – 42 |
| Nassfestigkeit (cN/tex) | 9 – 12 | 28 – 36 |
| Bruchdehnung (%) | 15 – 22 | 10 – 15 |
| Stabilität des Nassmoduls | Gering (Formverlust) | Hoch (formstabil) |
| Abriebfestigkeit (Martindale) | Fair; neigt zum Platzen bei Nässe | Ausgezeichnet; hohe Scheuerzyklen |
Die obige Tabelle verdeutlicht einen unverkennbaren Verlauf: Durchgefärbtes Tencel-Gewebe hält Zugbelastung und Oberflächenreibung stand, ohne dass es zu einem katastrophalen Ausfall kommt. Höhere Zähigkeit und höherer Modul ermöglichen leichtere Konstruktionen, die die Reißfestigkeit beibehalten, was die Materialeffizienz ermöglicht und die pro Funktionseinheit erforderliche Fasermasse reduziert. Die verbesserte Abriebfestigkeit steht in direktem Zusammenhang mit der Beibehaltung der tiefen Volltonfarbe, da Oberflächenfasern nicht schnell abgerieben werden und ein vorzeitiges Verblassen des Aussehens vermieden wird.
Förderung zirkulärer Systeme: Das Recyclingpotenzial von Lyocell
Der Übergang zu einer zirkulären Textilwirtschaft erfordert Fasern, die ohne katastrophales Downcycling recycelt werden können. Während es bei Naturfasern durch mechanisches Recycling letztendlich zu einer Verkürzung der Kettenlänge kommt, zeigen Cellulose-II-Fasern wie Lyocell ein vielversprechendes Verhalten in chemischen Recyclingkreisläufen. Abfälle aus fest gefärbtem Tencel-Gewebe, die als Post-Industrial-Abschnitte oder Post-Consumer-Kleidungsstücke gesammelt werden, können wieder zu Zellstoff depolymerisiert und in neuem Lyocell-Filament wieder aufgelöst werden, im Wesentlichen ohne die Ansammlung von schwefelhaltigen Verunreinigungen, die Viskose-Rezyklate beschädigen. Diese inhärente Reinheit rationalisiert den Recyclingprozess und macht durchgefärbtes Tencel zu einem zentralen Material in neuen Faser-zu-Faser-Kreislaufmodellen, die darauf abzielen, den Textilverbrauch von der Gewinnung neuer Ressourcen zu entkoppeln.
Ganzheitliches aquatisches und terrestrisches Ökotoxizitätsprofil
Bei der Durchführung einer Lebenszyklus-Auswirkungsanalyse mit Mittelindikatoren wie USEtox weist Lyocell einen überschaubaren Ökotoxizitäts-Fußabdruck auf. Der entscheidende Einfluss liegt in der Eliminierung von Zink- und Sulfatabflüssen. In Viskose bleibt der Koagulationsmodifikator Zinksulfat, der für die Kontrolle der Haut-Kern-Struktur der Faser erforderlich ist, eine ökotoxikologische Belastung. Die Koagulation von Lyocell beruht ausschließlich auf Wasser- und Temperaturgradienten, sodass Zink vollständig aus der Gleichung ausgeschlossen wird. Bei einem einfarbig gefärbten Tencel-Gewebe bleibt diese Reinheit erhalten und stellt sicher, dass Mikrofasern, die sich beim Waschen lösen, keine Schwermetalle mitnehmen, die die Süßwasserplanktonpopulationen stören können. Beim Testen von Süßwassersedimenten werden Zellulose-Mikrofasern aus Lyocell leicht abgebaut, und die NMMO-Rückstände führen, wenn sie in submikroskopischen Mengen vorhanden sind, nicht zu der charakteristischen Atemhemmung, die bei Belebtschlammbakterien beobachtet wird, die viskosen Abwässern ausgesetzt sind. Das ökologische Sicherheitsprofil festigt den Ruf des Materials als wirklich verantwortungsbewusstes, einfarbiges Substrat.
Stoffästhetik und taktile Qualität bei festen Anwendungen
Über die wissenschaftlichen Kennzahlen hinaus hängt die kommerzielle Machbarkeit von durchgefärbtem Tencel von seinen sensorischen Eigenschaften ab. Textilverarbeiter und Endverbraucher schätzen den fließenden Fall, die weiche Haptik und den subtilen Glanz des Stoffes, der eher an Seide als an Baumwolle erinnert. Die hohe Rundheit der Fasern und die gleichmäßige lineare Dichte minimieren die Lichtstreuung und verleihen durchgefärbten Geweben und Gewirken eine fast samtig wirkende Farbtiefe. Entscheidend ist, dass diese ästhetische Leistung nicht auf giftige Weichmacher angewiesen ist. Die natürliche Weichheit der Faser entsteht durch ihre glatte Oberflächenmorphologie, die den Reibungskoeffizienten auf der Haut minimiert, eine Eigenschaft, die auch ohne formaldehydbasierte Knitterschutzharze erhalten bleibt, die bei der herkömmlichen Viskoseveredelung problematisch sind. Das Ergebnis ist ein durchgefärbter Stoff, der ein erstklassiges Tastgefühl bietet und gleichzeitig hypoallergen bleibt und den strengsten Emissionsnormen für flüchtige organische Verbindungen für Innentextilien, einschließlich der Automobil- und Objektpolsterbranche, entspricht.
Integrität und langfristige Rentabilität der Lieferkette
Der strategische Vorteil der Wahl von durchgefärbten Tencel-Stoffen liegt auch in der Konsistenz der Lieferkette. Da der Faserherstellungsprozess auf Präzisionstechnik und nicht auf einem variablen Batch-Derivatisierungsschritt beruht, kommt das rohe weiße Stoffsubstrat mit minimalen Farbtonschwankungen und konsistenten Feuchtigkeitsrückgewinnungseigenschaften in den Färbeanlagen an. In Färbereien kommt es aufgrund von Faserbarré oder inkonsistenter chemischer Durchdringung zu weniger Nachfärbevorgängen, was zu konservativen Einsparungen führt 5 % bis 8 % des jährlichen Farbstoff- und Hilfsstoffverbrauchs einfach durch Prozesseinheitlichkeit. Diese Effizienz trägt kumulativ zu Kosteneinsparungen bei, die den höheren Rohstoffpreis teilweise ausgleichen, was Lyocell zu einer finanziell sinnvollen Option macht, wenn die Gesamtbetriebskosten – einschließlich Markenreputationsrisiko, behördliche Strafen und Abfallentsorgungsgebühren – berechnet werden. Bei der einfarbigen Produktion, bei der jede Unebenheit sofort als Schattierung oder Trübung sichtbar wird, führt die Gleichmäßigkeit von Tencel direkt zu einer höheren Erstqualitätsrate und zu weniger Sekunden, die auf der Mülldeponie oder in der Verbrennung landen.
Häufig gestellte Fragen
F1: Schrumpft durchgefärbter Tencel-Stoff stärker als Viskose?
Lyocell-Gewebe weisen im Allgemeinen eine hervorragende Dimensionsstabilität auf. Während es bei beiden Fasern nach dem ersten Waschen zu einem Entspannungsschrumpfen kommen kann, weist ordnungsgemäß gefärbtes Tencel in der Regel eine Restschrumpfung von weniger als 2–3 % auf, vergleichbar mit oder sogar besser als fertige Viskose.
F2: Ist einfarbiges Lyocell für Menschen mit empfindlicher Haut geeignet?
Ja. Die glatte Faseroberfläche und das saubere chemische Profil machen es äußerst hypoallergen. Da der geschlossene Prozess Reizstoffe entfernt, ist der Stoff tendenziell sanft zur Haut und wird oft für dermatologisch empfindliche Anwendungen empfohlen.
F3: Wie ist die Lichtechtheit von Volltonfarben zwischen Lyocell und Viskose?
Die Lichtechtheit hängt weitgehend von der Farbstoffauswahl und nicht von der Faser ab, aber die dichte Morphologie von Lyocell kann Farbstoffmoleküle leicht vor dem Photoabbau schützen. Bei Standard-Xenon-Lichtbogentests erreicht durchgefärbtes Tencel oft gleichwertige oder eine halbe Note bessere Bewertungen als Viskose, die mit dem gleichen Reaktivfarbstoff gefärbt wurde.
F4: Kann durchgefärbtes Tencel zu Hause kompostiert werden?
Zertifiziert biologisch abbaubare Lyocell-Stoffe können in heimischen Kompostumgebungen zerfallen, sofern sie frei von synthetischen Ausrüstungen und Färbechemikalien sind, die den Zugang von Mikroben einschränken. Das Fehlen schwefelhaltiger Rückstände trägt im Vergleich zu herkömmlicher Viskose zu einer sichereren Bodenintegration bei.
F5: Warum fühlt sich durchgefärbtes Tencel kühler an als normale Viskose?
Die nanofibrilläre Struktur von Lyocell erzeugt extrem feine Kapillaren zwischen den Fibrillen, die Feuchtigkeit effizient ableiten und die Verdunstungskühlung fördern. Diese relative Kühle in Kombination mit einer glatten Oberfläche sorgt für ein ausgesprochen erfrischendes taktiles Gefühl.